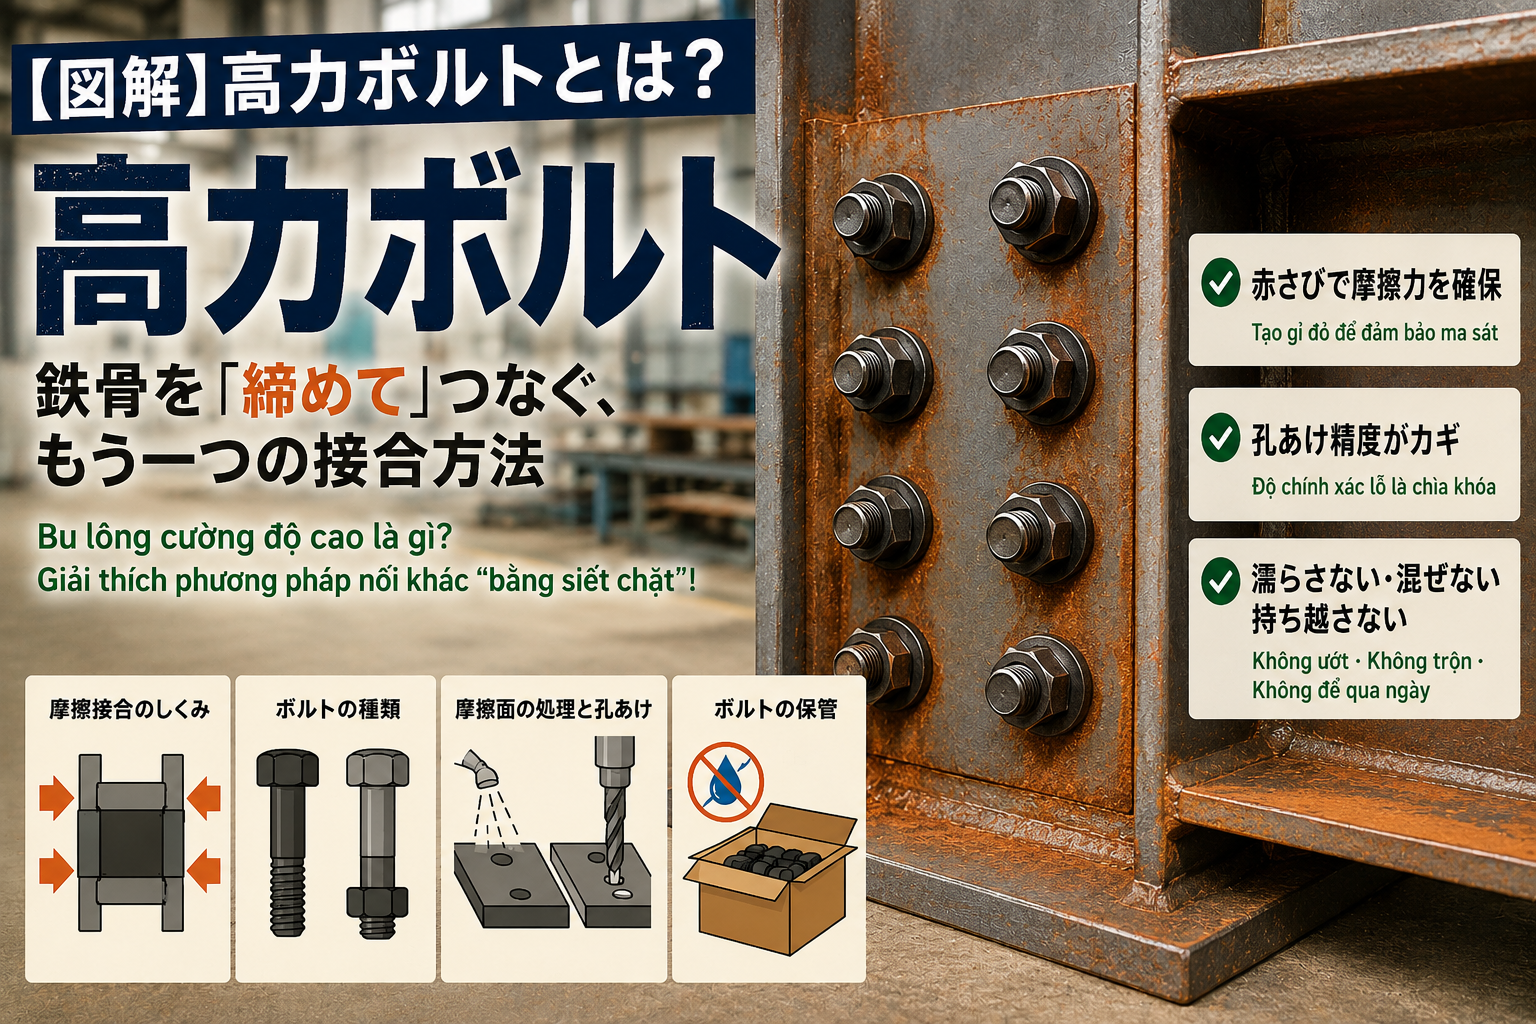
鉄骨造の建物は、工場で作った柱や梁を現場に運び、組み立てて完成します。そのとき部材と部材をつなぐ主役のひとつが「高力ボルト(こうりょくボルト)」です。普通のボルトと何が違うのか、なぜ締めるだけで大きな力を伝えられるのか。工場での準備作業まで含めて、図解で分かりやすくご説明します。 Công trình kết cấu thép được hoàn thành bằng cách vận chuyển cột và dầm chế tạo tại nhà máy ra công trường rồi lắp dựng. Khi đó, một trong những “nhân vật chính” nối các cấu kiện với nhau chính là “bu-lông cường độ cao (bu-lông CĐC)”. Nó khác gì bu-lông thông thường? Tại sao chỉ siết chặt mà có thể truyền được lực lớn? Chúng tôi sẽ giải thích dễ hiểu bằng hình minh họa, bao gồm cả công tác chuẩn bị tại nhà máy.
鉄骨をつなぐ、二つの方法Hai phương pháp nối kết cấu thép
鉄骨の部材どうしをつなぐ方法は、大きく分けて「溶接」と「高力ボルト接合」の二つです。溶接は鋼材そのものを溶かして一体化させる方法、高力ボルト接合はボルトで強く締め付けてつなぐ方法です。どちらが優れているというものではなく、場所と目的によって使い分けます。 Có hai phương pháp chính để nối các cấu kiện thép: “hàn” và “liên kết bu-lông cường độ cao”. Hàn là làm nóng chảy chính vật liệu thép để hợp nhất chúng; liên kết bu-lông CĐC là siết chặt bằng bu-lông để nối lại. Không có phương pháp nào hơn hẳn phương pháp nào — chúng được dùng tùy theo vị trí và mục đích.
たとえば柱に架け渡す大梁は、フランジ(上下の板)を突合せ溶接し、ウェブ(縦の板)を高力ボルトで留めます。その大梁に架け渡す小梁は、端部のウェブだけを大梁側のガセットプレートに高力ボルトで留めます。つまり一棟の建物の中に、高力ボルトの接合箇所が数千カ所という単位で存在するわけです。 Ví dụ, dầm chính gác lên cột thì bản cánh (tấm trên và dưới) được hàn giáp mối, còn bản bụng (tấm đứng) được liên kết bằng bu-lông CĐC. Dầm phụ gác lên dầm chính thì chỉ có bản bụng ở đầu dầm được liên kết bằng bu-lông CĐC vào tấm gusset (GPL) của dầm chính. Nghĩa là trong một công trình có tới hàng nghìn vị trí liên kết bằng bu-lông CĐC.
- 高力ボルト(こうりょくボルト)
- 建築鉄骨の接合専用につくられた、非常に強い鋼のボルトです。ホームセンターで売っているボルトとは材質も強さもまったく別物で、頭に「F10T」「S10T」といった強さを示す記号が刻印されています。先端が途中でねじ切れる「トルシア形」は、ねじ切れたこと自体が「規定の力で締まった」目印になります。Là loại bu-lông bằng thép rất chắc, được chế tạo riêng cho liên kết kết cấu thép xây dựng. Vật liệu và cường độ hoàn toàn khác với bu-lông bán ở cửa hàng vật liệu thông thường; trên đầu bu-lông có dập ký hiệu cường độ như “F10T”, “S10T”. Với loại “torshear (S10T)”, phần đuôi bu-lông sẽ đứt khi siết — chính việc đứt đó là dấu hiệu “đã siết đủ lực quy định”.
高力ボルトにはどんな種類があるのかBu-lông cường độ cao có những loại nào?
高力ボルトは、ボルト単体ではなくボルト・ナット・座金がひとつの「セット」になった製品です。ぱっと見は似ていても、頭の形・座金の枚数・締め方が違ういくつかの種類があり、どれを使うかは設計図で指定されます。現在の建築現場でもっともよく使われているのは、締め終わりが目で分かる「トルシア形」です。 Bu-lông CĐC không phải là bu-lông đơn lẻ, mà là sản phẩm dạng “bộ” gồm bu-lông, đai ốc và vòng đệm. Nhìn thoáng qua thì giống nhau, nhưng có nhiều loại khác nhau về hình dạng đầu bu-lông, số lượng vòng đệm và cách siết; dùng loại nào là do bản vẽ thiết kế chỉ định. Loại được dùng nhiều nhất tại công trường hiện nay là “loại torshear”, vì có thể nhìn thấy được thời điểm siết xong.
| 種類Loại | 刻印Ký hiệu dập | 見た目の特徴Đặc điểm bên ngoài | 締め方Cách siết |
|---|---|---|---|
| トルシア形高力ボルトBu-lông CĐC loại torshear | S10T | 頭は丸く、先端に「ピンテール」という突起。座金はナット側の1枚Đầu tròn, phần đuôi có mấu gọi là “pintail”. Chỉ 1 vòng đệm phía đai ốc | 専用のシャーレンチで締める。規定の力が入るとピンテールがねじ切れて落ちるSiết bằng cờ lê chuyên dụng (shear wrench). Khi đủ lực quy định, pintail sẽ đứt và rơi ra |
| 高力六角ボルト(JIS形)Bu-lông CĐC đầu lục giác (JIS) | F8T / F10T | 頭は六角。座金はボルト側とナット側の2枚Đầu lục giác. Có 2 vòng đệm: phía bu-lông và phía đai ốc | トルクレンチを使い、締付けトルクを測りながら管理するDùng cờ lê lực, vừa đo mô-men siết vừa quản lý |
| 溶融亜鉛めっき高力ボルトBu-lông CĐC mạ kẽm nhúng nóng | F8T相当Tương đương F8T | 銀灰色のめっき仕上げ。頭は六角Bề mặt mạ màu xám bạc. Đầu lục giác | 六角ボルトと同じ。屋外に露出し防錆が必要な部分に使うGiống bu-lông lục giác. Dùng ở vị trí lộ ra ngoài trời, cần chống rỉ |
ボルトの太さは呼び径で表され、建築鉄骨ではM16・M20・M22・M24あたりがよく使われます。当社が製作に使う加工指示書にも、ボルト孔の欄に「M20」「M22」といった呼び径が明記されており、その指示どおりの径で孔をあけます。太さが1サイズ違えば孔も合わなくなるため、図面の読み取りは慎重に行います。 Độ lớn của bu-lông được biểu thị bằng đường kính danh nghĩa; trong kết cấu thép xây dựng thường dùng M16, M20, M22, M24. Trong phiếu chỉ dẫn gia công mà chúng tôi sử dụng cũng ghi rõ đường kính danh nghĩa như “M20”, “M22” ở mục lỗ bu-lông, và chúng tôi khoan đúng theo chỉ dẫn đó. Chỉ cần lệch một cỡ là lỗ sẽ không khớp, nên việc đọc bản vẽ phải hết sức cẩn thận.
- 「F10T」の読み方
- 一般に、Fは摩擦接合用(Friction)、10は引張強さが1000N/mm²級であること、Tは引張強さ(Tensile)を表すと説明されます。数字が大きいほど強いボルトということになります。刻印は品質を保証する大切な情報なので、消えていたり読めなかったりするボルトは使いません。Thông thường được giải thích: F là dùng cho liên kết ma sát (Friction), 10 là cường độ kéo cấp 1000N/mm², T là cường độ kéo (Tensile). Số càng lớn thì bu-lông càng khỏe. Ký hiệu dập là thông tin quan trọng bảo đảm chất lượng, nên không sử dụng bu-lông bị mờ hoặc không đọc được ký hiệu.
なぜ「締める」だけで力が伝わるのかTại sao chỉ “siết chặt” mà lực lại truyền được?
ここが高力ボルトのいちばん面白いところです。多くの方は「ボルトの軸が力を受け止めている」とイメージされますが、建築鉄骨で主に使われる摩擦接合では違います。力を受け持っているのは、ボルトそのものではなく板と板が触れ合っている面の摩擦力なのです。 Đây là điểm thú vị nhất của bu-lông CĐC. Nhiều người hình dung rằng “thân bu-lông chịu lực”, nhưng với liên kết ma sát — loại chủ yếu dùng trong kết cấu thép xây dựng — thì không phải vậy. Thứ chịu lực không phải bản thân bu-lông, mà là lực ma sát giữa hai bề mặt tấm thép áp vào nhau.
しくみが分かると、接合面の状態がそのまま建物の強さになることも見えてきます。手のひらで机を強く押さえれば横に滑りませんが、机に油がついていれば同じ力で押さえても滑ってしまいます。鉄骨の接合面もまったく同じで、黒皮や油が残っていると、いくら強く締めても設計通りの力が伝わりません。 Khi hiểu cơ chế này, ta cũng thấy rõ rằng tình trạng bề mặt liên kết quyết định trực tiếp độ bền của công trình. Nếu bạn ấn mạnh lòng bàn tay xuống mặt bàn thì tay không trượt ngang, nhưng nếu mặt bàn dính dầu thì dù ấn cùng lực tay vẫn trượt. Bề mặt liên kết của kết cấu thép cũng vậy: nếu còn vảy đen hay dầu mỡ thì dù siết mạnh đến đâu, lực vẫn không truyền đúng như thiết kế.
- すべり係数と、摩擦面の管理条件
- 「すべり係数」は接合面の滑りにくさを表す数値で、設計側が接合部の強さを計算するときに使います。ただし、部材一枚ずつその数値を測るわけではありません。実際の工場・現場では、摩擦面が所定の状態になっていることを確認することで管理します。当社ではJASS6にもとづき、摩擦面に一様に赤さびが生じていること(発錆)を管理条件とし、その赤さびは発錆剤を塗布してつくっています。“Hệ số trượt” là con số biểu thị mức độ khó trượt của bề mặt liên kết, được bên thiết kế dùng khi tính toán độ bền của liên kết. Tuy nhiên, người ta không đo con số đó cho từng cấu kiện một. Tại nhà máy và công trường thực tế, việc quản lý được thực hiện bằng cách xác nhận bề mặt ma sát đã đạt trạng thái quy định hay chưa. Công ty chúng tôi, theo JASS6, lấy việc rỉ đỏ xuất hiện đều khắp bề mặt ma sát (phát sinh rỉ) làm điều kiện quản lý, và lớp rỉ đỏ đó được tạo ra bằng cách quét chất tạo rỉ.
工場の仕事は「孔」と「面」をつくることViệc của nhà máy là tạo ra “lỗ” và “bề mặt”
高力ボルトを実際に締めるのは現場ですが、その準備はすべて工場で行います。具体的には孔(あな)あけと摩擦面処理の二つです。 Việc siết bu-lông CĐC diễn ra tại công trường, nhưng toàn bộ khâu chuẩn bị được thực hiện tại nhà máy. Cụ thể là hai việc: khoan lỗ và xử lý bề mặt ma sát.
孔あけは多軸ボール盤という機械で行い、孔の直径・位置・ピッチ(孔と孔の間隔)を図面どおりに管理します。当社では小梁端部の高力ボルト孔位置を、管理許容差±1.0mm・限界許容差±1.5mm(JASS6 付則6)を基準に鋼製巻尺で実測して確認しています。数十トンの部材に対してミリ単位、と聞くと意外に思われるかもしれませんが、これには理由があります。 Khoan lỗ được thực hiện bằng máy khoan nhiều trục, quản lý đường kính lỗ, vị trí lỗ và bước lỗ (khoảng cách giữa các lỗ) đúng theo bản vẽ. Tại công ty chúng tôi, vị trí lỗ bu-lông CĐC ở đầu dầm phụ được đo thực tế bằng thước cuộn thép theo tiêu chuẩn dung sai quản lý ±1,0mm và dung sai giới hạn ±1,5mm (JASS6 phụ lục 6). Nghe nói đến đơn vị milimét cho cấu kiện nặng vài chục tấn có thể thấy lạ, nhưng điều đó có lý do.
小梁の端部の孔位置がずれると、大梁側のガセットプレートの孔と合わず、現場でボルトが通りません。高所で吊り上げた状態の部材は、その場で直せません。工場での1mmが、現場での半日の遅れになります。だからこそ一次加工の段階で精度を作り込み、出荷前の製品検査でも実測して確認しています。 Nếu vị trí lỗ ở đầu dầm phụ bị lệch, nó sẽ không khớp với lỗ trên tấm gusset của dầm chính và bu-lông không xỏ qua được tại công trường. Cấu kiện đang được cẩu treo trên cao thì không thể sửa tại chỗ. 1mm ở nhà máy có thể thành nửa ngày chậm trễ ở công trường. Chính vì vậy, độ chính xác phải được tạo ra ngay từ khâu gia công lần 1, và được đo kiểm lại trong kiểm tra sản phẩm trước khi xuất xưởng.
もう一つの摩擦面処理は、接合面を規定の状態に仕上げる作業です。ショットブラスト(鋼の粒を高速で吹き付ける装置)やローラーサンダーを使い、黒皮(ミルスケール)・浮いた古いさび・油やグリース・塗料や異物をいったんすべて取り除きます。仕上がった直後の面はザラザラとした灰色ですが、ここで終わりではありません。 Việc thứ hai — xử lý bề mặt ma sát — là hoàn thiện bề mặt liên kết đạt trạng thái quy định. Dùng shot blast (thiết bị phun hạt thép tốc độ cao) và máy chà nhám con lăn để loại bỏ hết vảy đen (mill scale), rỉ cũ bong tróc, dầu mỡ, sơn và tạp chất. Ngay sau khi xử lý, bề mặt có màu xám nhám ráp — nhưng chưa phải đã xong.
摩擦面に必要なのは、この灰色の面ではなく赤さびが一様に生じた状態です。「さびは悪いもの」という一般的なイメージとは逆ですが、摩擦接合面に限っては、赤さびがむらなく出ていることが合格の証になります。当社ではこの赤さびの状態を目視で確認し、摩擦面の管理条件としています(JASS6)。 Thứ mà bề mặt ma sát cần không phải là mặt xám này, mà là trạng thái rỉ đỏ xuất hiện đều khắp. Ngược với hình dung thông thường rằng “rỉ là xấu”, nhưng riêng với bề mặt liên kết ma sát thì rỉ đỏ ra đều, không loang lổ mới là dấu hiệu đạt yêu cầu. Công ty chúng tôi kiểm tra trạng thái rỉ đỏ này bằng mắt và lấy đó làm điều kiện quản lý bề mặt ma sát (theo JASS6).
その赤さびを、当社は屋外に置いて自然に錆びるのを待つのではなく、発錆剤を使ってつくります。ブラストを終えた摩擦面に発錆剤を均一に塗布すると、短い時間で面全体に赤さびが生じます。自然発錆は天候や季節に左右され、必要な状態になるまで日数が読めませんが、発錆剤を使えば短期間で、しかもむらのない赤さびを安定して得られます。工期が決まっている製作の中で、品質を一定に保つための方法です。 Lớp rỉ đỏ đó, chúng tôi không tạo ra bằng cách để ngoài trời chờ tự rỉ, mà tạo ra bằng chất tạo rỉ (hassei-zai). Khi quét đều chất tạo rỉ lên bề mặt ma sát đã blast xong, chỉ trong thời gian ngắn rỉ đỏ sẽ xuất hiện trên toàn bộ bề mặt. Cách để rỉ tự nhiên thì phụ thuộc thời tiết và mùa, khó dự đoán mất bao nhiêu ngày mới đạt trạng thái cần thiết; còn dùng chất tạo rỉ thì có được lớp rỉ đỏ đều màu trong thời gian ngắn một cách ổn định. Đây là cách giữ chất lượng ổn định trong tiến độ chế tạo đã định sẵn.
発錆剤は、鋼の表面に赤さびを生じさせるための薬剤で、塗膜をつくる塗料とはまったく別のものです。摩擦面に塗ってはいけないのは錆止め塗料などの塗料であって、発錆剤はむしろ摩擦面を規定の状態にするために塗ります。同じ「塗る」でも目的が正反対なので、混同しないよう社内でも区別して教えています。塗布したあとは、赤さびがむらなく出ているかを面全体で確認します。 Chất tạo rỉ là hóa chất dùng để làm phát sinh rỉ đỏ trên bề mặt thép, hoàn toàn khác với sơn — thứ tạo ra màng sơn. Thứ không được phép quét lên bề mặt ma sát là sơn (như sơn chống rỉ); còn chất tạo rỉ thì ngược lại, được quét lên chính là để đưa bề mặt ma sát về trạng thái quy định. Cùng là “quét lên” nhưng mục đích trái ngược nhau, nên trong nội bộ chúng tôi cũng dạy phân biệt rõ hai thứ này. Sau khi quét, phải kiểm tra trên toàn bộ bề mặt xem rỉ đỏ đã ra đều hay chưa.
見落としやすいのが「スパッタ」と「ごみ」Dễ bỏ sót nhất là “vảy hàn bắn” và “rác bẩn”
摩擦面をきれいに仕上げても、そのあとの組立・溶接の工程で汚れてしまうことがあります。とくに注意しているのがスパッタです。溶接中に飛び散った溶けた金属の粒が摩擦面に付いて固まると、板と板の間にその粒が挟まり、面がぴたりと密着しなくなります。ほんの数個の小さな粒でも、そこだけ浮いてしまえば設計どおりの摩擦力は生まれません。スラグ・切粉・溶接のほこり・手の油といった「ごみ」も同じことです。 Dù đã hoàn thiện bề mặt ma sát sạch đẹp, nó vẫn có thể bị bẩn trong các công đoạn lắp ráp và hàn sau đó. Điều chúng tôi đặc biệt chú ý là vảy hàn bắn (spatter). Nếu những hạt kim loại nóng chảy bắn ra khi hàn dính lên bề mặt ma sát rồi đông cứng lại, chúng sẽ kẹt giữa hai tấm thép khiến bề mặt không áp khít vào nhau. Chỉ vài hạt nhỏ thôi, nếu chỗ đó bị kênh lên thì lực ma sát đúng thiết kế cũng không sinh ra. Xỉ hàn, phoi, bụi hàn, dầu từ tay người cũng là “rác bẩn” tương tự.
摩擦面は、粗い面のまま一様に錆びている状態こそが品質です。当社では塗装前のケレン工程で摩擦面には手を触れず、その状態をそのまま維持することを原則にしています。スパッタやごみが付いた場合も、付着物だけをかき取るのであって、ディスクグラインダーでツルツルに磨いてはいけません。平滑に磨いてしまうと、粗さも発錆の状態も失われ、摩擦面としては不合格になります。 Với bề mặt ma sát, chính trạng thái nhám ráp và rỉ đều khắp mới là chất lượng. Tại công ty chúng tôi, nguyên tắc là không đụng vào bề mặt ma sát trong công đoạn làm sạch trước khi sơn, mà giữ nguyên trạng thái đó. Ngay cả khi bị dính vảy hàn hay rác bẩn, cũng chỉ cạo bỏ phần vật dính bám, tuyệt đối không mài nhẵn bóng bằng máy mài đĩa. Nếu mài cho nhẵn thì cả độ nhám lẫn trạng thái rỉ đều mất đi, và bề mặt ma sát bị coi là không đạt.
| 工程Công đoạn | ❌ こうなってはいけないKhông được để xảy ra | ✅ あるべき状態Trạng thái đúng |
|---|---|---|
| 孔あけKhoan lỗ | 孔位置のずれ・孔径違い・ピッチ不正Lệch vị trí lỗ, sai đường kính, sai bước lỗ | 図面どおりの孔位置・孔径・ピッチVị trí, đường kính, bước lỗ đúng bản vẽ |
| 摩擦面処理Xử lý bề mặt ma sát | 黒皮・油・塗料が残ったまま次工程へChuyển công đoạn khi còn vảy đen, dầu, sơn | 黒皮等を除去し、発錆剤で赤さびを一様に生じさせ、状態を確認して次工程へLoại bỏ vảy đen…, dùng chất tạo rỉ cho rỉ đỏ ra đều, xác nhận trạng thái rồi mới chuyển tiếp |
| 組立・溶接のあとSau lắp ráp và hàn | スパッタ・スラグ・切粉が摩擦面に付いたまま/グラインダーで平滑に磨いてしまうĐể vảy hàn bắn, xỉ hàn, phoi còn dính trên bề mặt ma sát/mài nhẵn bóng bằng máy mài | 付着物は取り除くだけ。面の粗さと発錆の状態は残すChỉ cạo bỏ vật dính bám. Giữ nguyên độ nhám và trạng thái rỉ của bề mặt |
| 出荷前確認Kiểm tra trước xuất xưởng | 目視だけで済ませるChỉ nhìn bằng mắt cho xong | スケールで実測し、図面と照合して記録Đo thực tế bằng thước, đối chiếu bản vẽ và ghi chép |
「塗ってはいけない場所」がありますCó những chỗ “không được sơn”
鉄骨は錆びないように塗装しますが、工場で塗るのは錆止めの下塗りだけで、中塗り・上塗りは建方後に現場で行います。そして、工場の塗装工程には「絶対に塗ってはいけない場所」があります。その代表が、高力ボルトの摩擦接合面です。 Kết cấu thép được sơn để chống rỉ, nhưng tại nhà máy chỉ sơn lớp lót chống rỉ; lớp giữa và lớp phủ được thi công tại công trường sau khi lắp dựng. Và trong công đoạn sơn ở nhà máy, có “những vị trí tuyệt đối không được sơn”. Tiêu biểu nhất chính là bề mặt liên kết ma sát của bu-lông CĐC.
摩擦面に塗料がのってしまうと、発錆剤でつくった赤さびの面が塗膜で覆われ、摩擦面として成立しなくなります。そのため当社では、摩擦面と現場溶接の予定箇所を、養生テープやビニールシートで確実に覆ってから塗装します。運搬時にも、ワイヤーロープが摩擦面に当たらないよう保護します。 Nếu sơn dính lên bề mặt ma sát, lớp rỉ đỏ được tạo bằng chất tạo rỉ sẽ bị màng sơn che phủ, và bề mặt ma sát không còn thành lập được nữa. Vì vậy, công ty chúng tôi che phủ chắc chắn bề mặt ma sát và các vị trí dự kiến hàn tại công trường bằng băng keo che và bạt nhựa trước khi sơn. Khi vận chuyển cũng bảo vệ để cáp thép không chạm vào bề mặt ma sát.
- 孔あけ(孔径・位置・ピッチの管理)Khoan lỗ (quản lý đường kính, vị trí, bước lỗ)
- 摩擦面処理(ショットブラスト→発錆剤)と発錆状態の確認Xử lý bề mặt ma sát (shot blast → chất tạo rỉ) và xác nhận trạng thái rỉ
- 錆止め塗装(摩擦面は養生して塗らない)Sơn chống rỉ (che phủ, không sơn bề mặt ma sát)
- 製品検査・養生を確認して出荷Kiểm tra sản phẩm, xác nhận che phủ rồi xuất hàng
- 部材を吊り上げて建て込むCẩu cấu kiện lên và lắp vào vị trí
- 仮ボルトで固定するCố định tạm bằng bu-lông tạm
- 一次締め・マーキングSiết sơ bộ và đánh dấu
- 本締め(締付け完了を確認)Siết chính thức (xác nhận đã siết đủ)
高力ボルトは、締めたあとに一次締めのマーキングがずれているかどうかで締付けの状態を確認できます。溶接のように内部を超音波で調べなくても、目で見て確かめられる——これが現場での大きな利点です。ただしその前提として、工場が正しい孔と正しい面を用意していることが欠かせません。 Với bu-lông CĐC, sau khi siết có thể kiểm tra tình trạng siết bằng cách xem dấu đánh ở bước siết sơ bộ đã lệch đi hay chưa. Không cần dò siêu âm bên trong như mối hàn — có thể xác nhận bằng mắt thường, đây là ưu điểm lớn tại công trường. Tuy nhiên, tiền đề cho điều đó là nhà máy phải chuẩn bị đúng lỗ và đúng bề mặt.
ボルトは「濡らさない・混ぜない・持ち越さない」Bu-lông: “không để ướt, không trộn lẫn, không để tồn sang ngày sau”
高力ボルトは、締めたときに設計どおりの張力が生まれてはじめて役目を果たします。そしてその張力は、ねじ部やナット座面の状態に大きく左右されます。工場が摩擦面を守るのと同じように、ボルトの側にも守るべき作法があり、それが保管です。締めるのは現場(建方業者)の仕事ですが、鉄骨に関わる者が共通して知っておきたい内容なので、代表的なポイントをまとめます。 Bu-lông CĐC chỉ phát huy vai trò khi siết xong sinh ra lực căng đúng như thiết kế. Và lực căng đó phụ thuộc rất nhiều vào tình trạng phần ren và mặt tựa của đai ốc. Giống như nhà máy bảo vệ bề mặt ma sát, phía bu-lông cũng có những nguyên tắc cần giữ — đó chính là việc bảo quản. Việc siết là công việc của công trường (đơn vị lắp dựng), nhưng đây là kiến thức mà những người làm nghề kết cấu thép đều nên biết, nên chúng tôi tổng hợp các điểm chính dưới đây.
- 箱のまま、屋内の乾燥した場所に置く。直接地面に置かず、パレットや棚の上で保管します。雨や結露に濡らさないことが第一です。 Để nguyên trong hộp, đặt ở nơi khô ráo trong nhà. Không đặt trực tiếp xuống nền đất, mà để trên pallet hoặc kệ. Điều quan trọng nhất là không để mưa hay hơi nước đọng làm ướt.
- 種類・呼び径・長さ・等級ごとに分けて表示する。似た形のボルトが混ざると、取り違えたまま締めてしまう危険があります。 Phân loại và ghi nhãn theo loại, đường kính, chiều dài và cấp độ. Nếu các bu-lông hình dạng giống nhau bị trộn lẫn, có nguy cơ siết nhầm loại mà không hay biết.
- 開梱は使う直前に。開けた箱は当日中に使い切るのが原則で、余ったものは元の包装に戻して密閉し、次に使うまで湿気やほこりから守ります。 Chỉ mở hộp ngay trước khi dùng. Nguyên tắc là dùng hết trong ngày đã mở hộp; phần còn dư phải cho lại vào bao bì gốc và đóng kín, bảo vệ khỏi ẩm và bụi cho đến lần dùng sau.
- セットはばらさない。ボルト・ナット・座金は同じセットの組み合わせで使い、メーカーや製造ロットが違うものを混ぜません。 Không tách rời bộ. Bu-lông, đai ốc và vòng đệm phải dùng đúng theo bộ; không trộn lẫn hàng của nhà sản xuất hay lô sản xuất khác nhau.
- 潤滑剤を洗い落とさない。ナットのねじ部などにはあらかじめ処理が施されています。よかれと思って洗浄したり油をさしたりすると、同じトルクで締めても生まれる張力が変わってしまいます。 Không rửa trôi chất bôi trơn. Phần ren của đai ốc đã được xử lý sẵn từ nhà sản xuất. Nếu tự ý rửa sạch hay tra thêm dầu vì nghĩ là tốt, thì dù siết cùng một mô-men, lực căng sinh ra sẽ khác đi.
- 状態の悪いものは使わない。濡れたもの、さびや泥が付いたもの、落としてねじ山が傷んだもの、刻印が読めないものは使用しません。 Không dùng bu-lông có tình trạng xấu. Không sử dụng bu-lông bị ướt, dính rỉ hoặc bùn đất, bị rơi làm hỏng ren, hoặc không đọc được ký hiệu dập.
摩擦面が汚れていれば力が伝わらないのと同じで、ボルトの状態が悪ければ設計どおりの張力は生まれません。工場が「面」を守り、現場が「ボルト」を守る。この両方がそろって、はじめて図面どおりの接合になります。当社が摩擦面を養生したまま出荷しているのも、現場でその作法が続くことを前提にしているからです。 Cũng như bề mặt ma sát bẩn thì lực không truyền được, nếu tình trạng bu-lông không tốt thì lực căng đúng thiết kế sẽ không sinh ra. Nhà máy giữ “bề mặt”, công trường giữ “bu-lông”. Chỉ khi cả hai cùng được đảm bảo thì liên kết mới đúng như bản vẽ. Việc chúng tôi xuất hàng với bề mặt ma sát còn nguyên lớp che phủ cũng là vì tin rằng nguyên tắc đó sẽ được tiếp nối tại công trường.
まとめTóm tắt
■ 鉄骨をつなぐ方法は「溶接」と「高力ボルト接合」。工場では溶接、現場では高力ボルトが主役です。 ■ Có hai cách nối kết cấu thép: “hàn” và “liên kết bu-lông cường độ cao”. Ở nhà máy chủ yếu là hàn, ở công trường chủ yếu là bu-lông CĐC.
■ 高力ボルト摩擦接合で力を受け持つのは、ボルトの軸ではなく接合面の摩擦力。だから接合面の状態が建物の強さを左右します。 ■ Trong liên kết ma sát bằng bu-lông CĐC, thứ chịu lực là ma sát ở bề mặt liên kết chứ không phải thân bu-lông. Vì vậy tình trạng bề mặt quyết định độ bền công trình.
■ 工場の役割は「正しい孔」と「正しい面」をつくり、出荷まで守り抜くこと。ミリ単位の精度管理に加え、摩擦面は発錆剤で一様な赤さびをつくり、その発錆状態を管理条件とすること、スパッタやごみを付けないこと、ケレンは「取り除くだけ・磨かない」がその中身です。 ■ Vai trò của nhà máy là tạo ra “lỗ đúng” và “bề mặt đúng”, rồi bảo vệ chúng cho đến khi xuất hàng. Ngoài quản lý độ chính xác đến từng milimét, với bề mặt ma sát thì dùng chất tạo rỉ để tạo lớp rỉ đỏ đều khắp và lấy trạng thái rỉ đó làm điều kiện quản lý, không để dính vảy hàn bắn và rác bẩn, và khi làm sạch thì “chỉ cạo bỏ, không mài nhẵn”.
■ 高力ボルトはボルト・ナット・座金のセット製品。トルシア形(S10T)と高力六角ボルト(F8T・F10T)などがあり、設計図の指定どおりに使い分けます。 ■ Bu-lông CĐC là sản phẩm dạng bộ gồm bu-lông, đai ốc và vòng đệm. Có loại torshear (S10T), loại đầu lục giác (F8T, F10T)… và được dùng đúng theo chỉ định của bản vẽ thiết kế.
■ 保管の合言葉は「濡らさない・混ぜない・持ち越さない」。潤滑剤を洗い落とさないことも、設計どおりの張力を生むための大切な作法です。 ■ Khẩu hiệu khi bảo quản là “không để ướt, không trộn lẫn, không để tồn sang ngày sau”. Không rửa trôi chất bôi trơn cũng là nguyên tắc quan trọng để sinh ra lực căng đúng thiết kế.
林鐵工所は大正13年創業、国土交通大臣認定Mグレードの建築鉄骨専門工場です。
施工図の作成から製作・検査・納品まで一貫して対応しています。鉄骨製作のご相談・お見積りはお気軽にお問い合わせください。
Hayashi Tekko là nhà máy chuyên chế tạo kết cấu thép xây dựng, thành lập năm 1924, đạt chứng nhận cấp M của Bộ Đất đai, Hạ tầng, Giao thông và Du lịch Nhật Bản. Chúng tôi đảm nhận trọn gói từ lập bản vẽ thi công đến chế tạo, kiểm tra và giao hàng. Hãy liên hệ với chúng tôi để được tư vấn và báo giá.