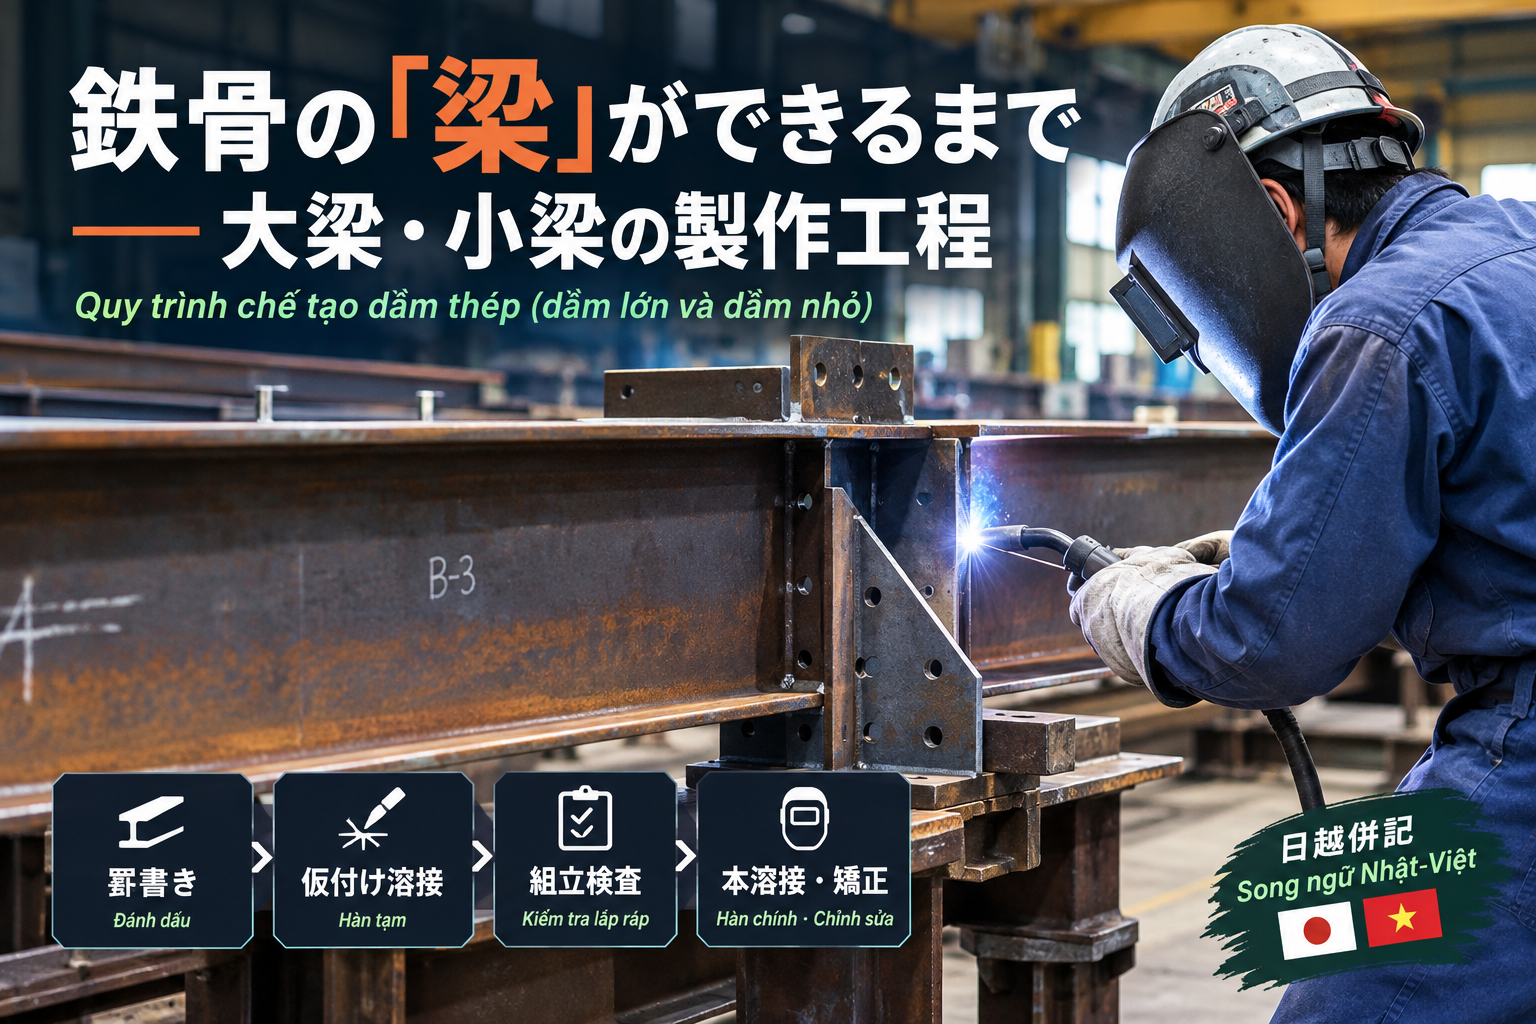
柱と柱のあいだに架け渡され、床や屋根の重さを支えているのが「梁(はり)」です。前回の柱の記事に続き、今回は梁が工場でどう作られるのかをご紹介します。同じ梁でも「大梁」と「小梁」では役割も作り方も違います。本溶接の前に行う「組立検査」や、溶接の熱によるひずみとの付き合い方など、梁ならではのポイントを図解で掘り下げます。 Bộ phận được bắc ngang giữa các cột và đỡ trọng lượng của sàn và mái chính là “dầm”. Tiếp theo bài viết về cột lần trước, lần này chúng tôi sẽ giới thiệu cách chế tạo dầm tại nhà máy. Cùng là dầm nhưng “dầm lớn” và “dầm nhỏ” khác nhau cả về vai trò lẫn cách chế tạo. Chúng tôi sẽ đi sâu, bằng hình minh họa, vào những điểm riêng của dầm như “kiểm tra lắp ráp” trước khi hàn chính, và cách xử lý biến dạng do nhiệt hàn.
大梁と小梁――同じ「梁」でも役割がちがいますDầm lớn và dầm nhỏ ― cùng là “dầm” nhưng vai trò khác nhau
鉄骨の梁は、主にH形鋼(断面がアルファベットのH字の形をした鋼材)で作られます。柱と柱をつなぐ太い梁が「大梁(おおばり)」、大梁と大梁のあいだに架けて床を細かく支える梁が「小梁(こばり)」です。床にかかる重さは、小梁 → 大梁 → 柱 → 基礎の順に地面へと伝わっていきます。 Dầm thép chủ yếu được làm từ thép hình chữ H (thép có tiết diện hình chữ H). Dầm to nối cột với cột gọi là “dầm lớn (dầm chính)”, còn dầm bắc giữa các dầm lớn để đỡ sàn một cách chi tiết hơn gọi là “dầm nhỏ (dầm phụ)”. Trọng lượng tác dụng lên sàn được truyền xuống đất theo thứ tự: dầm nhỏ → dầm lớn → cột → móng.
Đỏ = liên kết cứng (hàn + bu-lông cường độ cao) / Nét đứt xanh = liên kết khớp (bắt bu-lông bụng dầm)
大梁と小梁のいちばん大きな違いは「つなぎ方」です。大梁の両端は、柱(または柱のブラケット)に溶接と高力ボルトでがっちり固定する剛接合で、地震のときに建物全体で揺れに耐える骨組みになります。一方、小梁は大梁の側面に溶接したガセットプレート(GPL)という鉄板に、ウェブ(H形鋼の中央の縦の板)だけを高力ボルトで留めるピン接合です。 Điểm khác biệt lớn nhất giữa dầm lớn và dầm nhỏ là “cách nối”. Hai đầu dầm lớn được cố định chắc chắn vào cột (hoặc bracket của cột) bằng hàn và bu-lông cường độ cao — gọi là liên kết cứng — tạo thành bộ khung giúp cả công trình chịu được rung lắc khi động đất. Ngược lại, dầm nhỏ chỉ bắt bu-lông cường độ cao phần bụng (tấm đứng ở giữa của thép chữ H) vào một tấm thép gọi là bản mã (GPL) được hàn vào mặt bên của dầm lớn — gọi là liên kết khớp.
- 剛接合(ごうせつごう)Liên kết cứng
- 部材同士の角度が変わらないように、しっかり固定するつなぎ方。曲げる力も伝えられるため、地震に耐える骨組みの主役になります。 Cách nối cố định chắc chắn để góc giữa các cấu kiện không thay đổi. Vì truyền được cả lực uốn, đây là thành phần chủ chốt của bộ khung chịu động đất.
- ピン接合Liên kết khớp
- 重さ(上下の力)は伝えるが、回転はある程度許すつなぎ方。構造がシンプルで、現場での取り付けもしやすいのが特徴です。 Cách nối truyền được trọng lượng (lực theo phương đứng) nhưng cho phép xoay ở một mức độ nhất định. Đặc điểm là cấu tạo đơn giản và dễ lắp đặt tại công trường.
つなぎ方が違うため、工場での作業量も大きく変わります。大梁にはGPLなどの部品を溶接で取り付けるので、組立・溶接・検査の工程が多くなります。小梁は、決まった長さに切ってボルト孔をあければほぼ完成です。ただし、小梁の孔の位置がずれると現場で大梁のGPLと孔が合わず、ボルトが通りません。シンプルな部材ほど、加工の精度がそのまま品質になるのです。 Vì cách nối khác nhau nên khối lượng công việc tại nhà máy cũng khác nhau rất nhiều. Dầm lớn phải hàn gắn các chi tiết như bản mã nên có nhiều công đoạn lắp ráp, hàn và kiểm tra. Dầm nhỏ thì chỉ cần cắt đúng chiều dài và khoan lỗ bu-lông là gần như hoàn thành. Tuy nhiên, nếu vị trí lỗ của dầm nhỏ bị lệch, tại công trường lỗ sẽ không khớp với bản mã của dầm lớn và bu-lông không luồn qua được. Cấu kiện càng đơn giản thì độ chính xác gia công càng trực tiếp trở thành chất lượng.
梁づくりの要は「罫書き」と「仮付け」Mấu chốt của việc làm dầm là “kẻ vạch” và “hàn đính”
大梁の組立は、H形鋼を架台(作業台)の上に水平に固定するところから始まります。次に、工作図(工場で使う製作用の図面)をもとに、GPLやリブプレート(補強用の小さな鉄板)を取り付ける位置を鋼材に直接書き込みます。これが「罫書き(けがき)」です。この線がそのまま部品の位置になるため、±1mmの精度で慎重に行います。 Việc lắp ráp dầm lớn bắt đầu bằng việc cố định thép chữ H nằm ngang trên giá đỡ (bàn gá). Tiếp theo, dựa trên bản vẽ gia công (bản vẽ chế tạo dùng trong nhà máy), người thợ vẽ trực tiếp lên thép vị trí sẽ gắn bản mã và tấm sườn (tấm thép nhỏ để gia cường). Công việc này gọi là “kẻ vạch (lấy dấu)”. Vì đường vạch này chính là vị trí của chi tiết, nên phải làm cẩn thận với độ chính xác ±1mm.
罫書きした位置に部品を当てたら、本格的な溶接の前に短い溶接で点々と仮止めします。これが「仮付け溶接」です。仮止めといっても、いい加減なものではありません。規格(JASS6)で次のようなルールが決められています。 Sau khi áp chi tiết vào vị trí đã kẻ vạch, trước khi hàn chính thức, người thợ cố định tạm bằng những đoạn hàn ngắn rải rác. Đây là “hàn đính”. Tuy gọi là cố định tạm nhưng không hề qua loa. Tiêu chuẩn (JASS6) quy định các nguyên tắc như sau.
- 1か所の溶接の長さは40mm以上(短すぎると急に冷えて割れやすくなるため)Chiều dài mỗi đoạn hàn đính từ 40mm trở lên (vì quá ngắn sẽ nguội nhanh và dễ bị nứt)
- 仮付けの間隔は400mm以下Khoảng cách giữa các mối hàn đính không quá 400mm
- 本溶接をする溝(開先)の中や、溶接の始まり・終わり、角の部分には仮付けしないKhông hàn đính bên trong rãnh hàn (mép vát) sẽ hàn chính, tại điểm bắt đầu・kết thúc mối hàn, hoặc tại các góc
- 罫書き(けがき)Kẻ vạch (lấy dấu)
- 図面の寸法を、鋼材の表面に直接線や印で書き写す作業。部品を取り付ける「正しい位置」を目に見える形にします。 Công việc chép kích thước trên bản vẽ lên bề mặt thép bằng đường kẻ hoặc dấu. Giúp “vị trí đúng” để gắn chi tiết trở nên nhìn thấy được.
- 仮付け溶接Hàn đính
- 本溶接の前に、部品が動かないよう短い溶接で仮止めすること。仮付け自体も製品の一部として残るため、本溶接と同じく品質のルールがあります。 Việc cố định tạm bằng các đoạn hàn ngắn trước khi hàn chính để chi tiết không bị xê dịch. Vì mối hàn đính cũng còn lại như một phần của sản phẩm, nên nó cũng có quy tắc chất lượng giống như hàn chính.
本溶接の前に必ず測る――「組立検査」という関所Nhất định đo trước khi hàn chính ― “kiểm tra lắp ráp” như một trạm kiểm soát
仮付けが終わったら、本溶接に進む前に「組立検査」を行います。梁の全長、GPLの位置と高さ、GPLが梁に対して直角についているか、ボルト孔の位置などを、目で見るだけでなくスケールや巻尺で実際に測り、数値を記録します。 Sau khi hàn đính xong, trước khi chuyển sang hàn chính sẽ tiến hành “kiểm tra lắp ráp”. Chiều dài toàn dầm, vị trí và chiều cao của bản mã, bản mã có vuông góc với dầm hay không, vị trí lỗ bu-lông… không chỉ nhìn bằng mắt mà phải đo thực tế bằng thước và thước cuộn, rồi ghi lại số liệu.
なぜ本溶接の前なのでしょうか。本溶接をしてしまうと、部品の位置を直すには溶接を削り取ってやり直すしかありません。手間も費用もかかるうえ、鋼材に余計な熱を加えることにもなります。仮付けの段階なら、比較的簡単に位置を直せます。 Tại sao phải kiểm tra trước khi hàn chính? Vì một khi đã hàn chính, muốn sửa vị trí chi tiết thì chỉ còn cách gọt bỏ mối hàn và làm lại. Việc đó vừa tốn công, tốn chi phí, vừa làm thép bị nung nóng thêm không cần thiết. Còn ở giai đoạn hàn đính thì có thể sửa vị trí tương đối dễ dàng.
検査の基準は2段階あります。JASS6では、ふだんの製作で目標にする「管理許容差」と、これを超えたら不合格になる「限界許容差」が定められています。当社では限界の内側に収めるだけでなく、管理許容差の範囲を目標に作業しています。 Tiêu chuẩn kiểm tra có 2 cấp. JASS6 quy định “dung sai quản lý” — mức mục tiêu trong chế tạo hằng ngày — và “dung sai giới hạn” — vượt quá là không đạt. Tại công ty chúng tôi, không chỉ dừng ở việc nằm trong giới hạn, mà luôn đặt mục tiêu làm trong phạm vi dung sai quản lý.
| 検査項目Hạng mục kiểm tra | 管理許容差(目標)Dung sai quản lý (mục tiêu) | 限界許容差(上限)Dung sai giới hạn (tối đa) |
|---|---|---|
| 梁の全長Chiều dài toàn dầm | ±2mm | ±3mm |
| GPLの位置(長さ方向)Vị trí bản mã (theo chiều dài) | ±1mm | ±2mm |
| GPLの天端の高さCao độ mặt trên bản mã | ±1mm | ±2mm |
| ボルト孔の位置Vị trí lỗ bu-lông | ±1mm | ±1.5mm |
※ JASS6(日本建築学会 建築工事標準仕様書)付則6 より主な項目を抜粋Trích một số hạng mục chính từ Phụ lục 6 của JASS6 (Tiêu chuẩn kỹ thuật thi công kiến trúc của Viện Kiến trúc Nhật Bản)
溶接の熱とのつきあい方――ひずみと矯正Cách “chung sống” với nhiệt hàn ― biến dạng và nắn chỉnh
溶接では鋼を高温で溶かすため、冷えて縮むときに部材が引っ張られ、ゆがみが生まれます。これを溶接ひずみといいます。梁で出やすいのは、次の3つです。 Khi hàn, thép bị nung chảy ở nhiệt độ cao, nên lúc nguội và co lại, cấu kiện bị kéo và sinh ra cong vênh. Hiện tượng này gọi là biến dạng do hàn. Với dầm, có 3 dạng thường gặp như sau.
ひずみを減らすため、当社ではGPLを溶接するとき左右対称に溶接するなど、溶接の順番を工夫しています。片側だけを先に溶接すると、そちら側に引っ張られて曲がってしまうからです。また、GPLの端から梁のフランジ(H形鋼の上下の板)へ回り込む「廻し溶接」は、薄い部分が溶け落ちたり、ふちがえぐれる「アンダーカット」が起きやすい箇所です。そのため電流を下げ、経験のある技能者が担当します。 Để giảm biến dạng, tại công ty chúng tôi, khi hàn bản mã sẽ hàn đối xứng hai bên, sắp xếp trình tự hàn một cách hợp lý. Vì nếu hàn trước một bên thì dầm sẽ bị kéo về phía đó và cong đi. Ngoài ra, “hàn vòng” — đường hàn chạy vòng từ mép bản mã sang cánh dầm (tấm trên và dưới của thép chữ H) — là vị trí dễ bị cháy thủng phần mỏng hoặc bị “khuyết cạnh (undercut)” ở mép mối hàn. Vì vậy, người thợ giảm dòng điện hàn và giao cho thợ có kinh nghiệm đảm nhận.
それでも生じたひずみは、本溶接の後に測定し、プレスで力を加える「常温加圧矯正」か、ガスバーナーで加熱して縮ませる「加熱矯正」で直します。加熱矯正は鋼の性質を損なわないよう900℃以下で行い、矯正後にはもう一度測って記録を残します。 Những biến dạng vẫn phát sinh sẽ được đo sau khi hàn chính, rồi sửa bằng “nắn nguội bằng lực ép” (dùng máy ép tạo lực) hoặc “nắn nóng” (dùng đèn khò gas nung nóng để thép co lại). Nắn nóng được thực hiện ở nhiệt độ không quá 900°C để không làm giảm tính chất của thép, và sau khi nắn phải đo lại và lưu hồ sơ.
大正13年(1924年)創業の当社は、国土交通大臣認定Mグレードの工場として、組立検査・矯正・製品検査のすべてで実測値を記録に残しています。記録は次の工程へ品質を引き継ぐ情報であり、お客様に品質を示す根拠にもなります。こうした手順は、日本語とベトナム語を併記した教育資料で、ベトナム人技能実習生を含む全員に同じ基準で伝えています。 Công ty chúng tôi, thành lập năm Taisho 13 (1924), là nhà máy đạt chứng nhận cấp M của Bộ Đất đai, Hạ tầng, Giao thông và Du lịch, luôn lưu lại số liệu đo thực tế ở tất cả các bước: kiểm tra lắp ráp, nắn chỉnh và kiểm tra sản phẩm. Hồ sơ là thông tin để chuyển giao chất lượng sang công đoạn sau, đồng thời là căn cứ để chứng minh chất lượng với khách hàng. Các quy trình này được truyền đạt theo cùng một tiêu chuẩn cho tất cả mọi người, kể cả thực tập sinh kỹ năng người Việt, thông qua tài liệu đào tạo song ngữ Nhật-Việt.
まとめTóm tắt
・大梁は柱に剛接合、小梁は大梁のガセットプレートにピン接合でつながります。つなぎ方の違いが、工場での作り方の違いになります。 ・Dầm lớn nối với cột bằng liên kết cứng, còn dầm nhỏ nối vào bản mã của dầm lớn bằng liên kết khớp. Sự khác nhau về cách nối tạo nên sự khác nhau về cách chế tạo tại nhà máy.
・罫書きと仮付け溶接で部品の位置を決め、本溶接の前に「組立検査」で実測・記録します。基準には目標となる管理許容差と、上限となる限界許容差の2段階があります。 ・Vị trí chi tiết được xác định bằng kẻ vạch và hàn đính, sau đó đo thực tế và ghi lại trong “kiểm tra lắp ráp” trước khi hàn chính. Tiêu chuẩn có 2 cấp: dung sai quản lý (mục tiêu) và dung sai giới hạn (tối đa).
・溶接ひずみは溶接の順番の工夫で防ぎ、生じた分は900℃以下の加熱矯正などで直してから製品検査へ進みます。 ・Biến dạng do hàn được phòng ngừa bằng cách sắp xếp trình tự hàn, phần phát sinh được sửa bằng nắn nóng không quá 900°C… rồi mới chuyển sang kiểm tra sản phẩm.
林鐵工所は大正13年創業、国土交通大臣認定Mグレードの建築鉄骨専門工場です。
鉄骨製作のご相談・お見積りはお気軽にお問い合わせください。
Hayashi Tekko là nhà máy chuyên chế tạo kết cấu thép xây dựng, thành lập năm 1924, đạt chứng nhận cấp M của Bộ Đất đai, Hạ tầng, Giao thông và Du lịch Nhật Bản. Hãy liên hệ với chúng tôi để được tư vấn và báo giá.